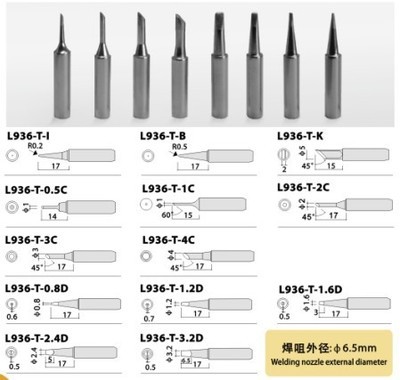
电焊烙铁头选型关注点 从应用场景到适配方向的全面梳理
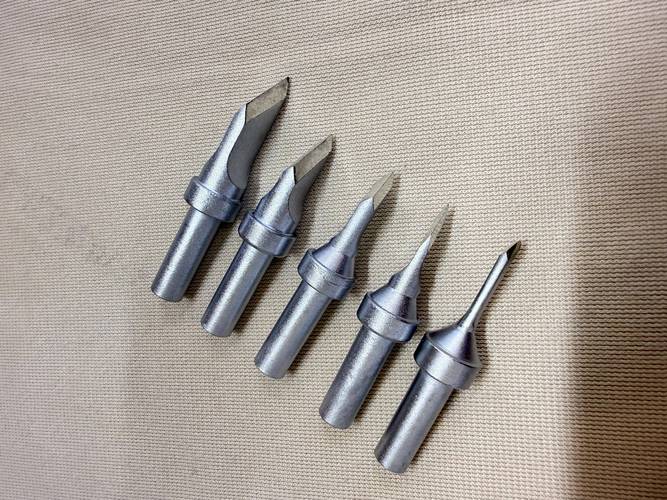
在电子焊接与维修领域,烙铁头(又称烙铁咀)作为电烙铁直接接触焊点的关键部件,其选型正确与否直接影响焊接效率、质量乃至焊台寿命。面对市场上五花八门的烙铁头,许多从业者常感到困惑:究竟该关注哪些点?本文将从应用场景出发,系统梳理烙铁头的选型逻辑与适配方向,帮助您快速找到最合适的那一款。
一、 核心选型七要素
选型绝非只看“尖的”或“扁的”,而需综合以下参数:
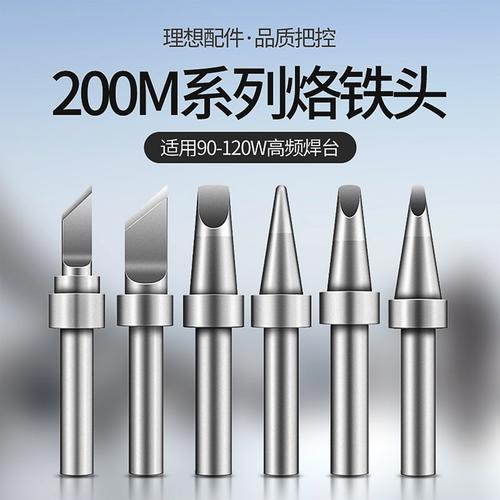
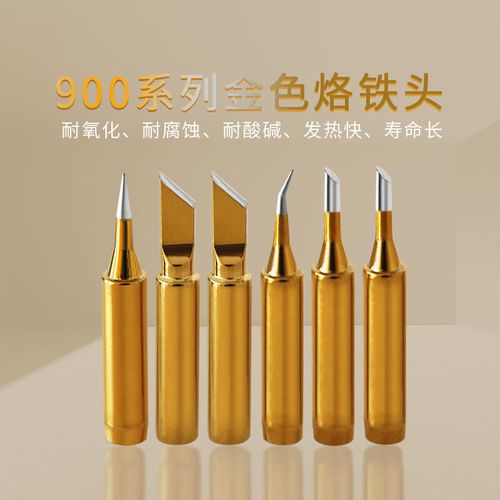
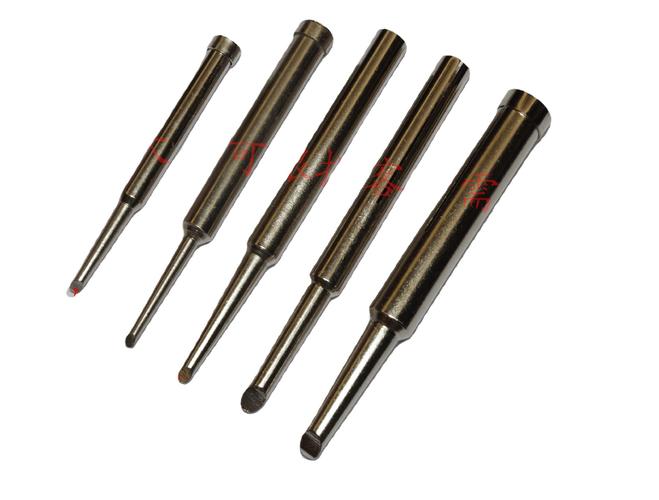
1.形状(Tip Geometry):决定热量传递方式与接触面积。常见有尖头、刀头、马蹄头、圆头、扁头等。
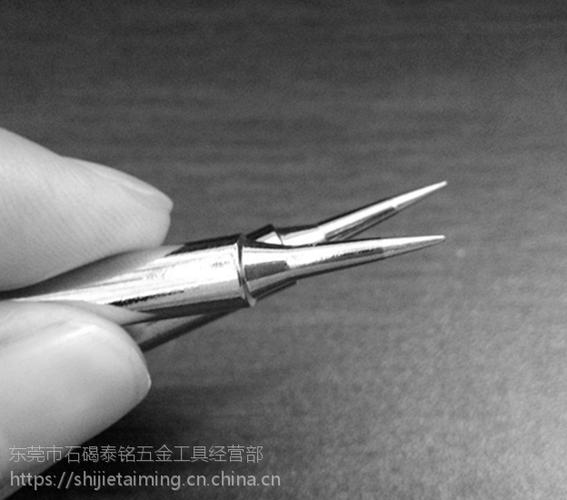
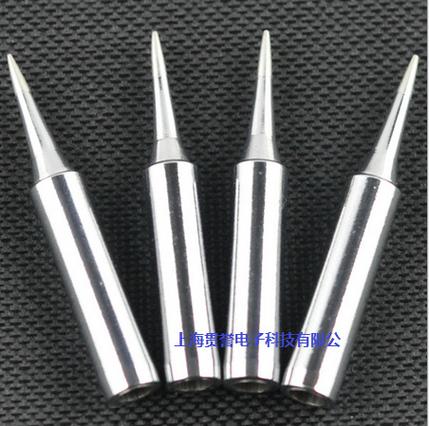
- 尖头(I/锥形):适合精密焊接、细间距引脚、补焊微小元件。
- 刀头(K/刀形):适合拖焊IC引脚、多引脚元件、一般焊接,通用性最强。
- 马蹄头(C/斜面):适合焊接较大焊点、接地焊盘、粗导线,储热好。
- 圆头(B/圆锥):适合通用焊接,但精度不如尖头。
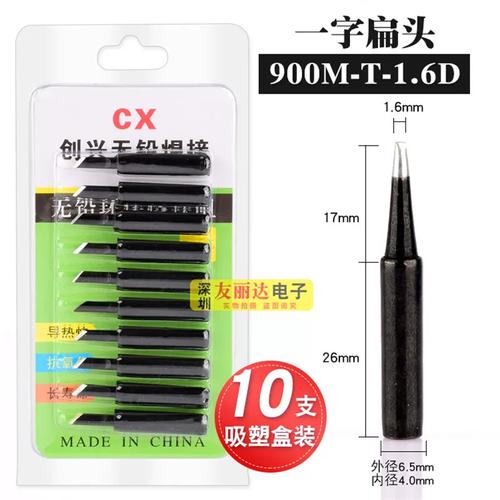
- 扁头(D/一字):适合焊接大面积焊盘、电源线、屏蔽罩。
2.尺寸(Size):包括尖端直径、长度、角度。Φ0.1mm~Φ5mm以上均有。精细作业选细径,大焊点选粗径;同时注意伸出长度,过长会增大热阻,过短会影响视线。
3.功率与热容量(Power & Thermal Mass):大热容量烙铁头应对散热快的焊点(如覆铜板、接地层)更从容,但升温稍慢;小热容量适合灵敏元件,防止过热损坏。匹配焊台功率,一般高频焊台可兼容多种。
4.材质与镀层(Material & Plating):影响寿命与抗氧化性。常见有纯铜(导热快但不耐磨)、合金(如铁镍镀层)、复合涂层(如长寿型)。无铅焊接建议选用抗氧化强、耐腐蚀的镀层。
5.接口与安装方式(Interface):必须与电烙铁/焊台品牌型号完全匹配,如接口直径、卡扣形式、螺口等。主流品牌有各自的快插系统(如Weller、Hakko、JBC、国产FX等),切勿混用。
6.温度范围(Temperature):根据焊料类型定。有铅锡线常用300-350℃,无铅锡线常需350-380℃,某些高温焊料可能要400℃以上。烙铁头需能承受相应温度且控温精准。
7.寿命与经济性:烙铁头属于消耗品,频繁更换增加成本。普通镀层可能几十小时即氧化,优质镀层可数百小时。需平衡单价与耐用度。
二、 按应用场景与适配方向深度解析
选取典型场景,结合上述要素说明选型方向。
场景A:手机/电脑主板精密维修
- 特点:元件微小密集,焊点细微,散热控制难。
- 推荐选型:极细尖头(Φ0.1-0.5mm,如I型)或微刀头(如K型但刀刃短)。需具备快速回温能力,防止拖焊时连锡。尺寸小巧、热响应越快越好。材质上选优质镀层防脆断。
- 适配焊台:高频涡流加热或智能升温型,功率60W以上。
场景B:通孔元件与普通PCB焊接
- 特点:焊盘较大,引脚较粗,需要一定储热。
- 推荐选型:刀头(K型,刀宽1-2mm)或小马蹄(C型)通用性最好。刀头可点焊也可拖焊;马蹄头适合多引脚排线。不锈钢或铁镍镀层均可,温度约350℃。
- 适配焊台:恒温焊台功率50-80W就行,普及型即可。
场景C:大型焊点与接地焊接(如电源、电机、电池)
- 特点:散热极快,需要极大热容量和接触面积。
- 推荐选型:大扁头(D型,宽度3-5mm)、粗马蹄(C型大于Φ3mm)或特殊大热容烙铁头,甚至可考虑分体式大功率烙铁。此类烙铁头镀层厚,耐磨。
- 适配焊台:大功率比如100W以上,高频或变压器式,传热充沛。
场景D:无铅焊接与高要求背板(温度敏感与环保)
- 特点:无铅焊料熔点高约217-227℃,氧化性强;焊接需抗菌、耐腐蚀。
- 推荐选型:针对无铅优化的长寿命系列烙铁头,如含特殊镀铁层的型号;形状选刀头或马蹄利于漫流。不要用纯铜头,氧化极快。
- 适配方案:焊台需可将补偿温度设定更准,峰值功率更高,宜另备双烙铁提升效率。
场景E:锂电池与铝焊用?答常规锡焊范围内大焊点。
优选扁头或具有较大端面的马蹄,不锈钢纤维使用时会摩擦力加大,镀层仍需加强。如有铝助焊剂,切忌不可让烙铁沾到此类药剂否则会加速腐蚀。
三、 选型使用的进阶建议
- 前期测试很关键:通过试用来验证头子产热速度和挂锡能力。
如若转载,请注明出处:http://www.kkdhqkj.com/product/42.html
更新时间:2026-10-05 13:53:41