烙铁头选购全指南 无铅一字尖、长寿刀头、马蹄焊头与恒温内热件套全解析
在电子焊接与维修中,烙铁头(又称烙铁咀、焊咀)是决定焊接效率与质量的核心耗材。面对市场上琳琅满目的型号——无铅一字尖、长寿刀头、马蹄焊头、恒温刀头、内热件套等——很多用户往往感到困惑。本文将系统梳理这些术语的含义、适用场景以及选购要点,帮助你找到最适合自己的烙铁头。
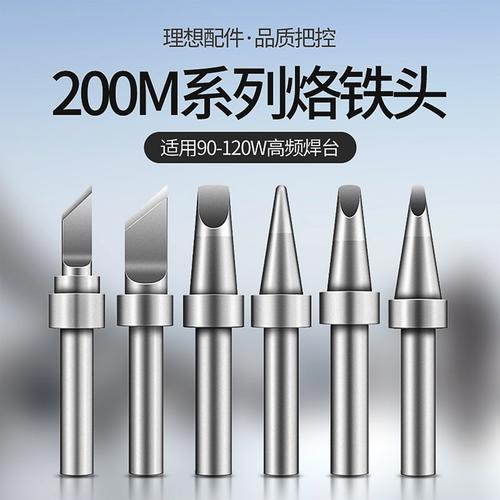
一、常见烙铁头形状与特点
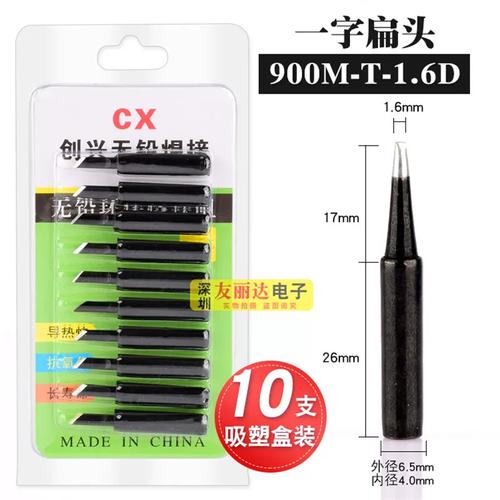
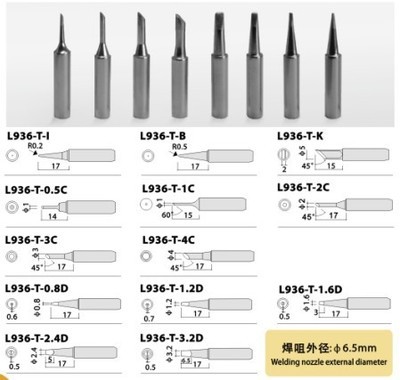
- 一字尖(扁头/一字批头):头部呈扁平一字形,适合 drag soldering(拖焊)多引脚芯片,或需要较大接触面积的焊接。无铅焊接因温度较高,要求烙铁头抗氧化能力强,无铅一字尖通常采用特殊合金镀层,延长寿命。
- 长寿刀头(刀型/Knife tip):形似小刀,刃口可同时接触多个焊点,常用于贴片元件、连接器及需要快速上锡的场合。长寿设计指多层铁镍镀层,抗腐蚀、耐磨损,比普通烙铁头寿命提升3-5倍。
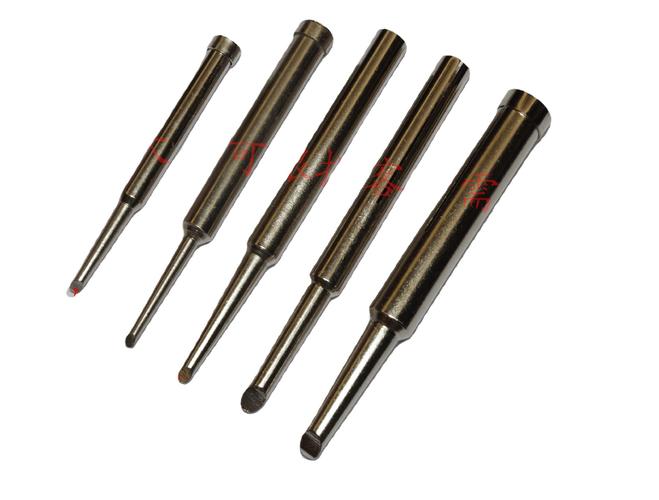
- 马蹄焊头(蹄形/斜面):头部呈马蹄状,有斜切面,适合焊接大面积接地焊盘、粗导线或需要储锡量大的点。马蹄头分内热和外热,其中恒温马蹄头配合恒温焊台可精确控温。
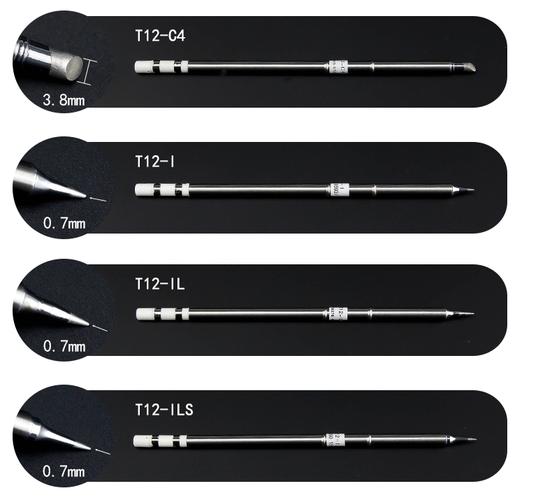
- 恒温刀头:指用于恒温焊台的刀型烙铁头。恒温焊台通过磁控或热敏元件保持温度稳定,刀头形状适合精密焊接,尤其适合无铅工艺。
二、内热与外热、无铅与有铅的区别
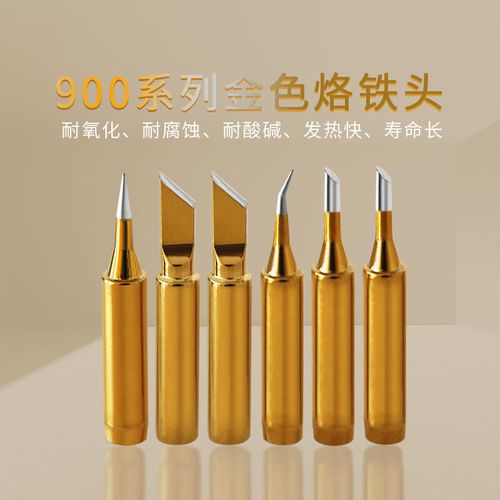
内热式烙铁头:发热芯内置在烙铁头内部,热效率高、升温快,常见于936、900M等系列焊台。内热件套通常包含烙铁头、发热芯、套管等,用户可直接更换整套。
外热式烙铁头:发热芯在烙铁头外部,成本低但热效率稍逊,多用于普通电烙铁。
无铅焊接:由于无铅焊锡熔点高(约217-227℃),烙铁头需承受更高温度,且焊锡中的锡会腐蚀铁镀层。因此无铅烙铁头通常有更厚的镀铁层和铬层,防止“吃锡”和穿孔。
三、如何选择适合自己的烙铁头/焊咀
- 看焊台型号:不同品牌焊台(如白光、快克、安泰信、JBC)接口不同,选购时需确认兼容性。例如900M系列适合大多数936焊台,T12系列用于白光FX-951等。
- 看焊接任务:
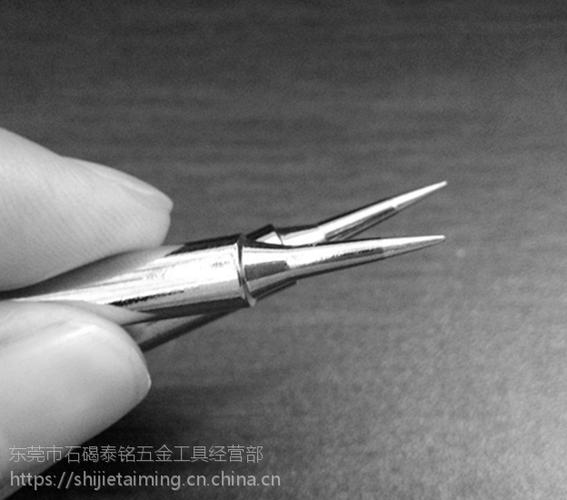
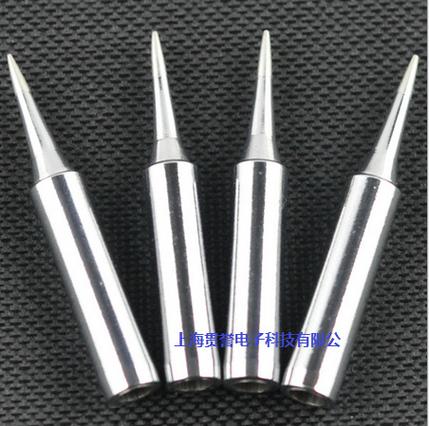
- 精细引脚、小焊盘:选尖头(I型)、弯尖(J型)。
- 多引脚IC拖焊:选刀头(K型)或一字尖。
- 大焊点、接地:选马蹄头(C型/D型)。
- 看工艺要求:无铅工艺必须选用无铅专用烙铁头,并配合恒温焊台,温度设定在350-380℃为宜。
- 看寿命与成本:长寿刀头虽单价稍高,但耐用性好,综合成本更低。频繁更换劣质烙铁头反而影响效率。
四、内热件套的选购建议
内热件套通常包含烙铁头、发热芯、陶瓷套管、弹簧等。购买时注意:
- 确认件套与焊台功率匹配(如50W、60W)。
- 检查发热芯电阻和热电偶类型(如K型热电偶)。
- 优先选纯铜基材+多层镀层(铁、镍、铬)的产品,避免使用纯铁头。
- 若常焊无铅,选带“无铅”标识的长寿头。
五、使用与保养小贴士
- 新烙铁头首次使用:先蘸少量焊锡并涂抹均匀,形成保护层。
- 焊接时不要用力按压,避免镀层破损。
- 每次用完擦净并加锡保护,防止氧化。
- 长期不用应调低温度或关闭电源。
- 避免使用粗糙物擦拭,推荐高温海绵或铜丝球。
烙铁头虽小,却直接影响焊接体验。一字尖适合拖焊,长寿刀头通用性强,马蹄头适合大焊点,恒温刀头配合无铅工艺更佳。选购内热件套时务必确认兼容性和材质,才能获得长久稳定的焊接效果。
如若转载,请注明出处:http://www.kkdhqkj.com/product/40.html
更新时间:2026-10-05 19:24:10